Sürgülü Vanalar için Paslanmaz Çelik Kalite Seçimi
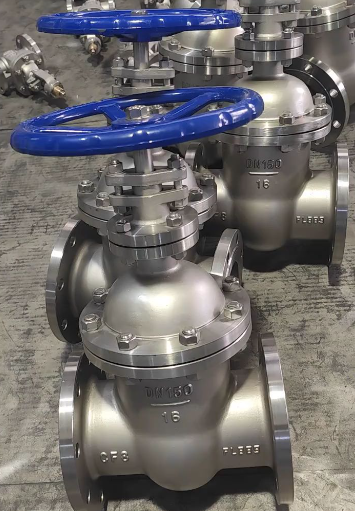
Malzeme Sınıfı SeçimiPaslanmaz Çelik Sürgülü Vanalar Paslanmaz çelik sürgülü vanalar için malzeme kalitesi seçimi, sıcaklık-basınç servis koşullarıyla birlikte ortam özelliklerine göre belirlenir. Yaygın olarak kullanılan üç döküm kalitesi aşağıda listelenmiştir:
CF8 (304 Paslanmaz Çelik):Seyreltik nitrik asit ve organik asitler gibi hafif aşındırıcı ortamlar için uygundur. 400°C'ye kadar çalışma sıcaklıklarına dayanabilir ve en uygun maliyetli performansı sunar.
CF8M (316 Paslanmaz Çelik):Seyreltik sülfürik asit, fosforik asit ve deniz suyu dahil orta derecede aşındırıcı hizmetler için tasarlanmıştır. Maksimum çalışma sıcaklığı 450°C'ye ulaşır; molibden ilavesi çukurlaşma korozyonuna karşı direnci önemli ölçüde artırır.
CF3M (Ultra düşük karbonlu 316L Paslanmaz Çelik):Kaynaklı montajlarda tercih edilir. Karbon içeriği %0,03'ün altında tutularak kaynak ısısından etkilenen bölgelerde taneler arası korozyonu etkili bir şekilde önler.
Özel çalışma koşulları için alternatif kaliteler mevcuttur:
CF8C (347 Paslanmaz Çelik):Niyobyum ilavesi karbonu stabilize eder ve yüksek sıcaklıkta tanecikler arası korozyona karşı mükemmel direnç sağlar.
CN7M (Alaşım 20):Sıcak konsantre sülfürik asit servisi için özel olarak formüle edilmiştir.
Not seçme prosedürü:
Proses ortamının türünü ve konsantrasyonunu doğrulayın
Aday kalitelerin korozyon uyumluluğunu doğrulamak için korozyon direnci el kitaplarına bakın
Çalışma sıcaklığı ve basınç parametrelerini tanımlayın
Hem korozyon hem de basınç-sıcaklık gerekliliklerini karşılayan kaliteyi kesinleştirin
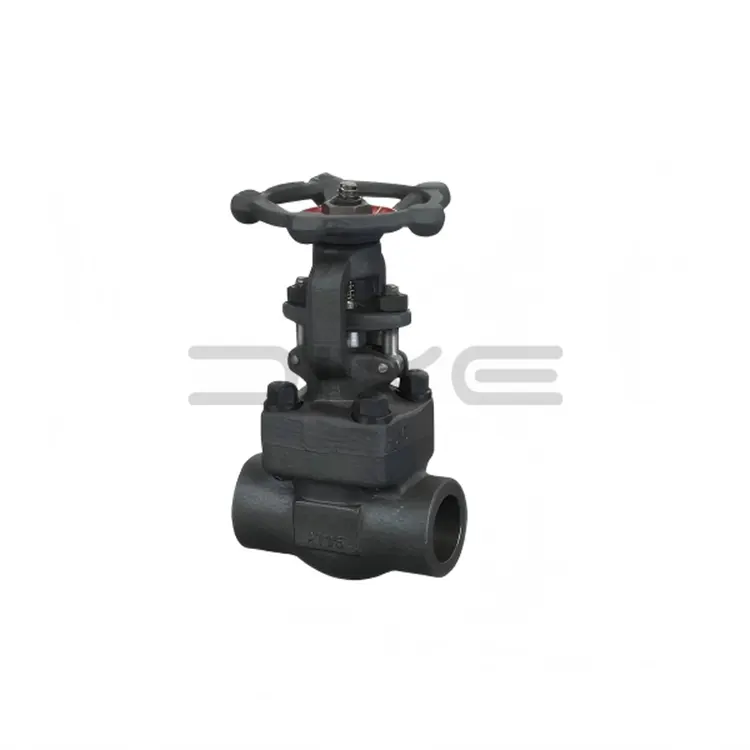
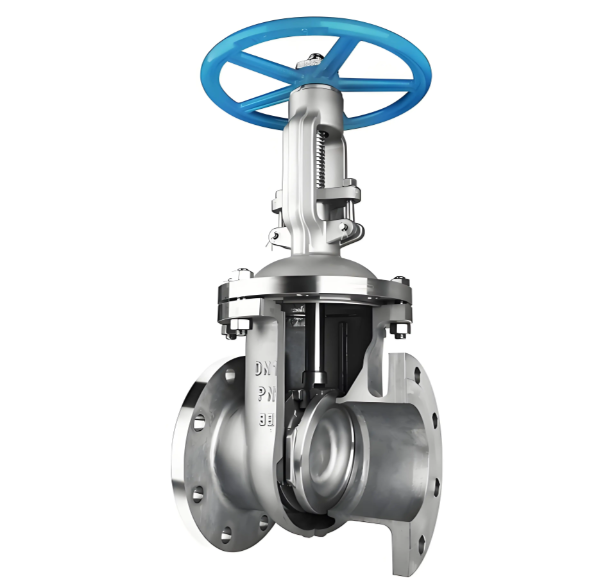
Döküm ve İşleme ÖzellikleriPaslanmaz Çelik Sürgülü VanalarPaslanmaz çelik sürgülü vanaların döküm uygulaması, karbon çeliği sürgülü vanalardan önemli ölçüde farklıdır.
Paslanmaz çelik, karbon çeliğine kıyasla daha zayıf erimiş metal akışkanlığı sergiler. Kalıbın tamamen doldurulmasını sağlamak için dökme sıcaklığı 50‑80°C artırılmalıdır; Ancak aşırı sıcaklık kaba tane yapısına ve mekanik mukavemetin azalmasına neden olur.
Paslanmaz çelik ayrıca karbon çeliğine göre kabaca 1,5 kat daha fazla büzülmeye sahiptir. Bu nedenle, ciddi büzülme boşluklarını azaltmak için yolluk sistemi tasarımında daha büyük yükselticiler zorunludur. Döküm sırasında daha sert yüzey pulu oluşur, bu da sallamayı ve taşlamayı daha emek yoğun hale getirir.
İşleme operasyonlarında paslanmaz çelik, zayıf işlenebilirlik ve güçlü işlenme sertleşmesi eğilimi sunar, bu da takım aşınmasını hızlandırır. Pratik karşı önlemler arasında YG serisi semente karbür kesici takımların kullanılması, kesme hızının karbon çeliği için tipik değerlerin %60-70'ine düşürülmesi ve takımın işlenerek sertleşmiş yüzey katmanları üzerinde kalmasını önlemek için daha yüksek ilerleme hızlarının uygulanması yer alır.
Sızdırmazlık yüzeylerinin sert kaplamasına özellikle dikkat edilmelidir. Paslanmaz çelik ana metal ile Stellite sert kaplama birikintileri arasındaki eşleşmeyen termal genleşme katsayıları, kaynak sonrasında artık gerilime ve bileşen bozulmasına neden olabilir. Paslanmaz Çelik Sürgülü Vanalar için Yüzey İşlemi ve Pasivasyon Paslanmaz çeliğin içsel korozyon direncine rağmen, uygun yüzey bitirme ve pasivasyon, güvenilir hizmet ömrü için kritik öneme sahiptir.
İç yüzey işlemi:
Dahili akış yolları, döküm tortusunu ve kalan kumu gidermek için püskürtmeyle temizlenir. Bileşenler daha sonra karışık nitrik-hidroflorik asit pasifleştirme çözeltisiyle işlenir. Bu işlem yüzeydeki serbest demir kirliliğini ortadan kaldırır ve 2‑5nm kalınlığında tek tip, yoğun bir krom‑oksit pasif film oluşturur; çekirdek bariyer korozyona karşı koruma sağlar.
Pasivasyon kalitesi mavi nokta testiyle doğrulanır: test çözeltisi (potasyum ferrisiyanür artı nitrik asit) yüzeye uygulanır. Başarılı bir sonuç, 30 saniye içinde mavi renk değişikliği göstermez; mavi noktalar artık serbest demir kirliliğini gösterir.
Dış yüzey işlemi:
Normalde paslanmaz çelik sürgülü vanalar, iyi atmosferik korozyon direnci sayesinde harici boya kaplamasına ihtiyaç duymaz. Proje spesifikasyonları boyalı işaretlemeyi zorunlu kılıyorsa, pürüzsüz paslanmaz çelik yüzeylerde zayıf boya yapışmasının üstesinden gelmek için önce bir epoksi astar uygulanmalı, ardından son kat uygulanmalıdır.
Flanş sızdırmazlık yüzeyleri, nakliye ve depolama sırasında geçici koruma sağlamak amacıyla pas önleyici gresle kaplanmıştır; böylece sızdırmazlık performansını olumsuz etkileyecek yüzey pas lekeleri önlenir.
Alakalı haberler
- Dövme Çelik Sürgülü Vana Nedir ve Güvenilir Endüstriyel Akış Kontrolünü Nasıl Destekler?
- Güvenilir Boru Hattı Filtrasyonu için Paslanmaz Çelik ANSI 150LB Flanşlı Y Süzgeç
- Paslanmaz Çelik Küresel Vana Komple Test Süreci | Standart Denetim ve Kalite Güvencesi
- Hijyenik Akışkan Kontrol Sistemleri için Sıhhi 3 Parçalı Kelebek Vana
- Modern Hijyenik Sıvı İşlemede Sıhhi Birliği Çek Valf Trendleri
- İki Parçalı Flanşlı Küresel Vana: Yapısal Prensipler, Montaj Kuralları ve Uygulama Sınırlamaları
bana mesaj bırak